Quando il termine EDM (Lavorazione a scarica elettrica), si riferisce principalmente a due processi altamente performanti, l'elettroerosione a tuffo e l'elettroerosione a filo. Entrambi rimuovono il metallo con scintille controllate e sono eccellenti su materiali temprati e conduttivi. Questa guida mira ad analizzare il confronto tra elettroerosione a tuffo ed elettroerosione a filo, chiarendone la meccanica, le applicazioni e i criteri di selezione.
Meccanica di base e principio di funzionamento
Questo processo prevede l'immersione di un elettrodo sagomato, solitamente in grafite o rame, nel pezzo in lavorazione. Sia l'elettrodo che il pezzo vengono immersi in un fluido dielettrico, che isola, raffredda e rimuove le particelle erose.
Entrambi i processi creano un sottile strato di rifusione e una zona termicamente alterata dall'erosione a scintilla. In genere, lo stress residuo è minimo perché non c'è pressione sull'utensile.
Elettroerosione a tuffo: principi di base
L'elettroerosione a tuffo è il metodo preferito per creare caratteristiche cieche, come cavità di stampi, dettagli di matrici e forme 3D complesse, che sarebbero impossibili da fresare a causa della flessione dell'utensile o di una scarsa portata. Le caratteristiche più piccole dipendono dalla geometria e dalla rigidità dell'elettrodo: sono possibili punte più sottili, ma sono più fragili e si bruciano più lentamente. Può gestire diverse profondità.
La configurazione è dominata dalla strategia degli elettrodi. Tempi e costi dipendono dalla progettazione, dalla lavorazione e dalla qualificazione degli elettrodi, oltre che dalla verifica dei parametri di combustione. Il fissaggio è flessibile e, cosa fondamentale, il processo può iniziare in qualsiasi punto della superficie. L'elettroerosione a tuffo consuma elettrodi, a volte multipli per caratteristica. L'usura degli elettrodi e la duplicazione delle passate di finitura possono rappresentare una quota significativa del costo totale del lavoro.
Elettroerosione a filo: principi di base
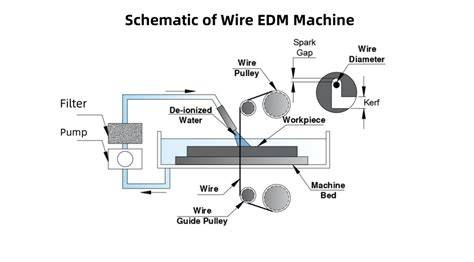
Il filo metallico si muove lungo un percorso programmato, principalmente nel piano X/Y, mentre le guide superiore e inferiore possono muoversi indipendentemente per tagliare conicità o contorni complessi. Il filo è alimentato in modo continuo come elettrodo. Questo processo è limitato a tagli passanti, richiedendo un foro di partenza preforato per qualsiasi caratteristica interna. Eccelle in lavorazioni cieche come cavità a fondo chiuso, nervature profonde e scanalature interne. Limitato a tagli passanti. Ideale per profili e contorni 2D complessi.
La tecnica offre angoli interni estremamente stretti e dettagli fini, limitati principalmente dal diametro del filo e dal controllo degli angoli. I pezzi possono essere fissati con semplicità e la programmazione è intuitiva. L'unica avvertenza è l'accesso: è necessario un foro di partenza per i profili interni. La configurazione di è dominata dalla strategia degli elettrodi.
Confronto tra profondità, geometrie e limiti
Elettroerosione a tuffo può gestire diverse profondità. Le caratteristiche più piccole dipendono dalla geometria e dalla rigidità dell'elettrodo; punte molto sottili sono possibili ma più fragili e si bruciano più lentamente. Può realizzare cavità 3D complesse, impronte, sedi o geometrie complesse su componenti metallici, dove la fresatura o la tornitura non sono sufficienti. La lavorazione è particolarmente indicata per nicchie cieche, stampi e strutture complesse.
Elettroerosione a filo è vincolata dalla massima altezza del pezzo in lavorazione (Z) e dall'accesso: sebbene possa rastremare e tagliare sezioni alte, profondità estreme o caratteristiche senza accesso passante non sono realizzabili. È la tecnica dominante per la lavorazione di profili passanti: punzoni e matrici, ingranaggi e pignoni, grezzi per strumenti chirurgici, inserti per elettroerosione e separazione di componenti piani di precisione da lastra.
Entrambi i processi creano uno strato sottile di rifusione e una zona termicamente alterata dall'erosione a scintilla. La produzione tipica di difetti di rivestimento può essere mitigata da finiture superficiali come bruciature di finitura o lucidatura leggera, se necessario.
Applicazioni tipiche e integrazione di produzione
Nel contesto industriale, l'Elettroerosione a tuffo è spesso impiegata per nuclei e cavità, tasche di espulsione, caratteristiche conformi, nervature profonde e scanalature interne di stampo per pressofusione, puntando a caratteristiche cieche complesse. È inoltre complementare alla fresatura di materiali duri quando la portata, la flessione dell'utensile o i raggi ridotti rendono il taglio meccanico rischioso o impossibile.
L'elettroerosione a filo è la tecnica dominante per la lavorazione di profili passanti: punzoni e matrici, ingranaggi e pignoni, grezzi per strumenti chirurgici, inserti per elettroerosione e separazione di componenti piani di precisione da lastra. Gli utensili complessi spesso traggono vantaggio da entrambi: l'elettroerosione a filo può sgrossare le scanalature interne o rimuovere il materiale in eccesso per ridurre il tempo di cottura del tuffo; l'elettroerosione a tuffo rifinisce poi i dettagli 3D e le caratteristiche cieche.
Strategie di controllo qualità, automazione e strumenti
Le moderne piattaforme per elettroerosione a filo e a tuffo supportano un'automazione robusta: cambio utensili, sistemi di serraggio pallettizzati e funzionamento non presidiato affidabile. L'EDM introduce uno strato sottile di rifusione che può influenzare l'adesione o la diffusione di rivestimenti/placcature; i produttori possono rimuoverlo o ridurlo al minimo con finiture superficiali.
Per ottimizzare tempi e costi, è possibile utilizzare supporti segmentati, piastre di supporto sacrificiali, morsetti morbidi che distribuiscono il carico e strategie di taglio a stadi (pre-sgrossatura con energia inferiore). In definitiva, la scelta tra tuffo e filo dipende dal tipo di geometria, dalla profondità e dall'accessibilità delle caratteristiche da ottenere.
Scenario pratico: integrazione in officina moderna
Nella pratica, una tecnologia come l’elettroerosione a tuffo si integra con gli altri processi di lavorazione presenti in officina, permettendo di valutare ogni progetto nel suo insieme e scegliere la soluzione più adatta in base al disegno, al materiale e al risultato richiesto. In contesti specifici, una macchina come l’AGIE HYPERSPARK 3 EX. HS viene utilizzata per lavorazioni di elettroerosione a tuffo dove servono precisione, affidabilità e controllo del processo. Ogni lavorazione viene valutata a partire dal progetto del cliente: analizziamo il disegno, il materiale, la geometria da ottenere e la funzione finale del componente, così da scegliere il processo più adatto e garantire un risultato coerente con le specifiche richieste.
In ambito di costruzione utensili e gestione della produzione, Tebis supporta tutte le fasi del processo di costruzione elettrodi per elettroerosione a tuffo, dalla progettazione dell’elettrodo fino all’elettroerosione, assicurando tempi di esecuzione più brevi e una maggiore affidabilità. La costruzione elettrodi integrata rappresenta la base di un processo automatizzato per la produzione di elettrodi per elettroerosione. Grazie a un’analisi affidabile, è possibile calcolare automaticamente le aree di erosione ed estrarre con un semplice clic le superfici target. Una procedura guidata assiste l’operatore in tutti i passaggi del processo di realizzazione degli elettrodi su CAD.
I progetti di costruzione elettrodi possono essere creati e gestiti direttamente nella struttura ad albero CAD con un approccio orientato agli oggetti. È possibile creare automaticamente più elettrodi per elettroerosione geometricamente identici e riunirli in una famiglia di elettrodi. La funzione di costruzione elettrodi di Tebis mostra automaticamente le aree che sono ancora da erodere dopo la fresatura. L’analisi viene condotta sulla base dell’utensile di fresatura più piccolo tra quelli utilizzati. Le aree di erosione vengono calcolate automaticamente con segnalazione dello spessore del materiale residuo mediante colori differenti: il rosso indica una quantità considerevole, il verde uno spessore più ridotto. È sufficiente un clic per estrarre le superfici necessarie in forma di negativi.
Per una selezione veloce dei grezzi e dei supporti più adatti per le condizioni di lavoro è possibile utilizzare gemelli digitali raccolti in librerie, dove sono memorizzate anche le caratteristiche costruttive più importanti. Usando i filtri è possibile selezionare il supporto e il grezzo più adatti per l’elettrodo da elettroerosione a tuffo da realizzare.
tags: #elettroerosione #a #tuffo #calcoli #profondita